
精度会老。
比机器老得快。
这句话不是我说的。
2017 年,欧洲一家头部面包设备制造商(Hillenbrand 集团旗下)在自己的公开技术文章里写了一段话,大意是:
市面上多数高产能分割机,在新机状态下都能做到 2.5–3.5g 的标准差(以 800g 面包计)。
真正的难处在于:随着设备老化,很多分割机的标准差会劣化,而且往往劣化得很快,掉到 5.5–7.5g 这个区间。
同一篇文章还向采购方提了一个建议:选型的时候,把初始的标准差和预期的标准差都考虑进去,向所有潜在供应商索取这项数据。
那是全世界最会做分割机的几家之一,在自己家的官网上写的。
写的是行业,也是他们自己。
所以这篇不谈情怀。就谈一件事:一个数为什么会跟着机器一起老下去,以及为什么这件事,在你签合同那天就已经定完了。
一、先算一笔账,结果非常惊人
克重波动为什么会变成钱?
三步,很土,但成立。
第一步,每一粒面团都有一个下限。低于它,成品净含量就不合格。
第二步,所以定目标克重的时候,你不能取中间值。你得往上抬,抬到"哪怕最轻的那一粒,也在下限之上"。
第三步,波动越大,你抬得越高。抬上去的每一克,都是没有回报的投入。
同行公开的测算可以给你一个量级:一条每小时 8000 条、每周运行 140 小时的吐司线,如果平均克重只抬高 2g,一周就多付出 2240kg,超过 2 吨。
一年超过 100 吨。
这个数字不是我们的,是公开资料里的,你可以自己去查、自己代入。
我们不给结论数字,因为每一家的面团成本、产品结构、运行强度都不一样。但你自己可以算:每小时多少个 × 每天几小时 × 一年多少天 × 你为覆盖波动而抬高的那几克 ÷ 1000 × 你的面团成本。
算出来的那个数,就是每年从你车间里无声流走的东西。
而且它有一个很讨厌的性质:它不是一次性的,它是逐年上升的。
因为机器的缝,是一年比一年宽的。
二、克重是"吸"出来的,不是"调"出来的
要说清"为什么会老",得先说清"出厂那天是怎么准的"。
先把机型说清楚,免得后面串了。
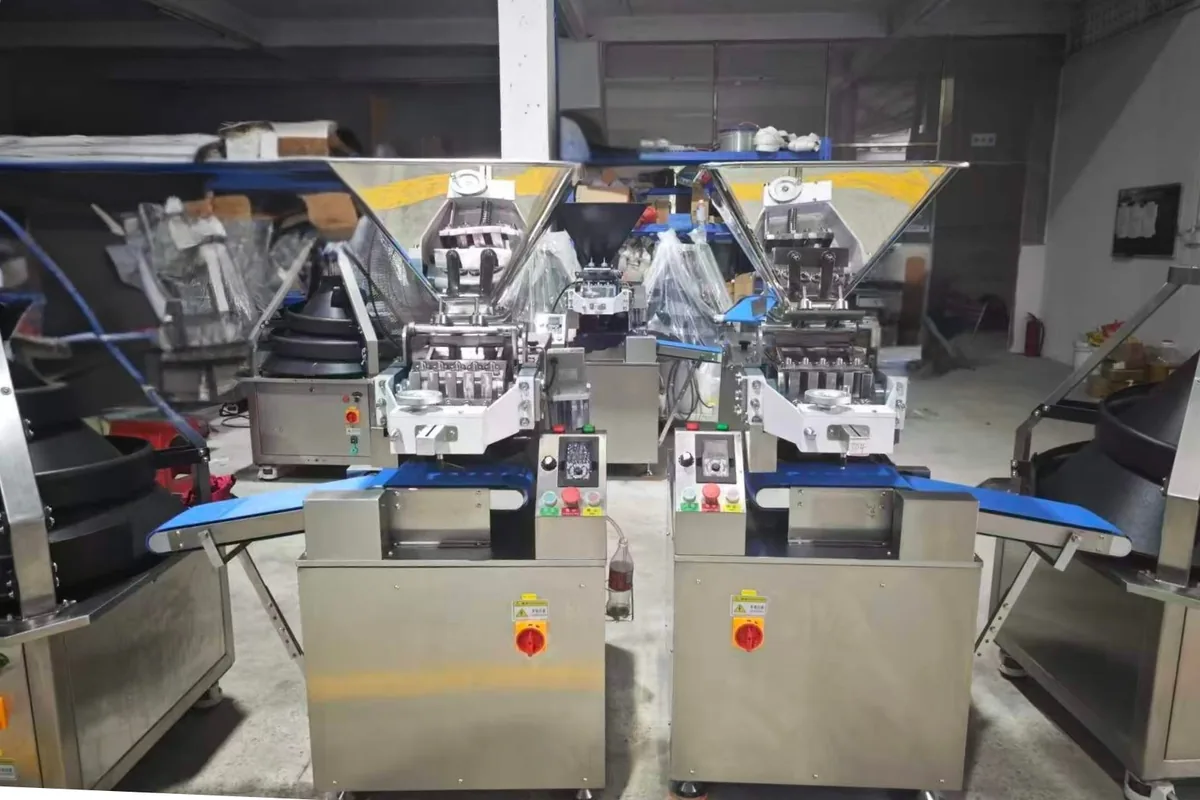
锥形分割滚圆机是两台设备:一台分块机(BAFP 或 BAFC 系列),一台锥形滚圆机(BAG 系列)。
这篇只讲前半台,分块机。滚圆那一半怎么把面搓圆,是另一篇的事。
分块机不"称"面团,它"装"面团。
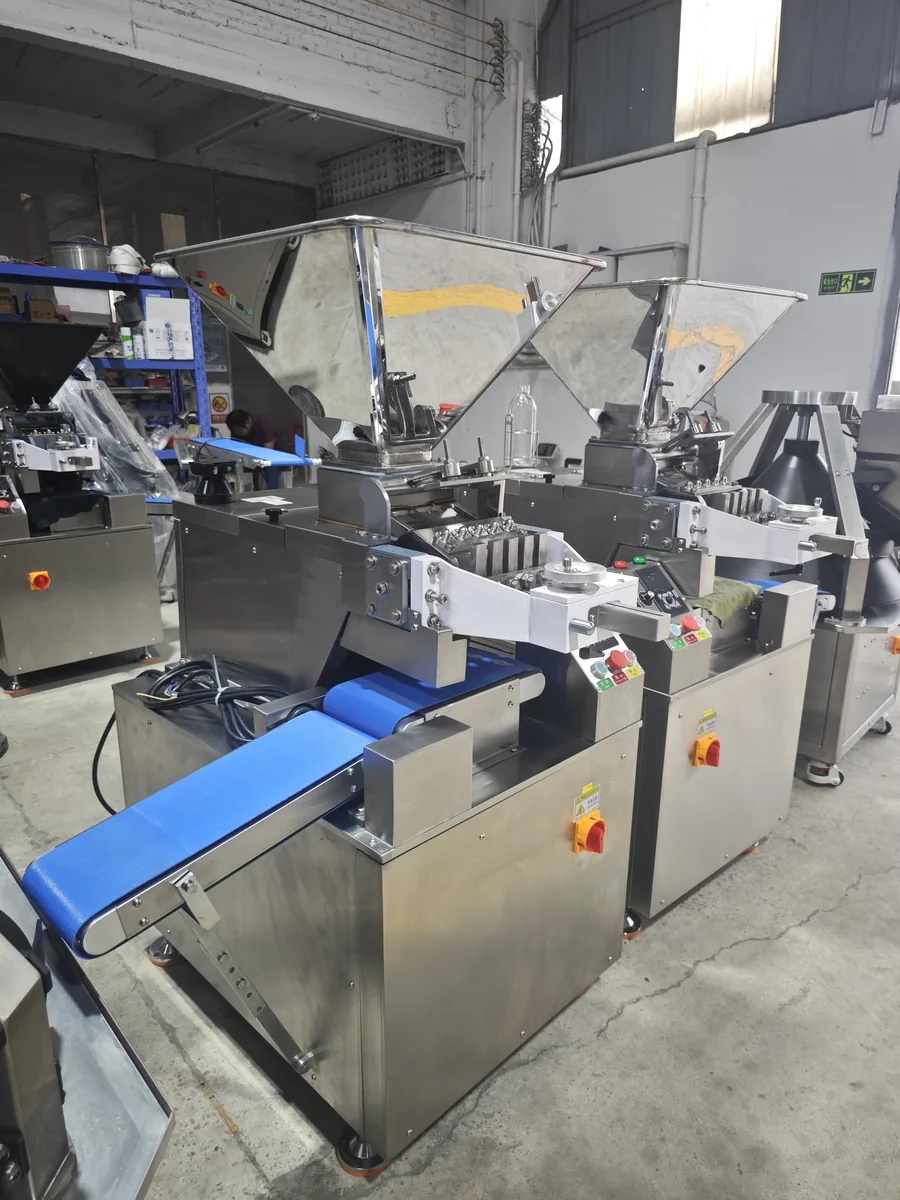
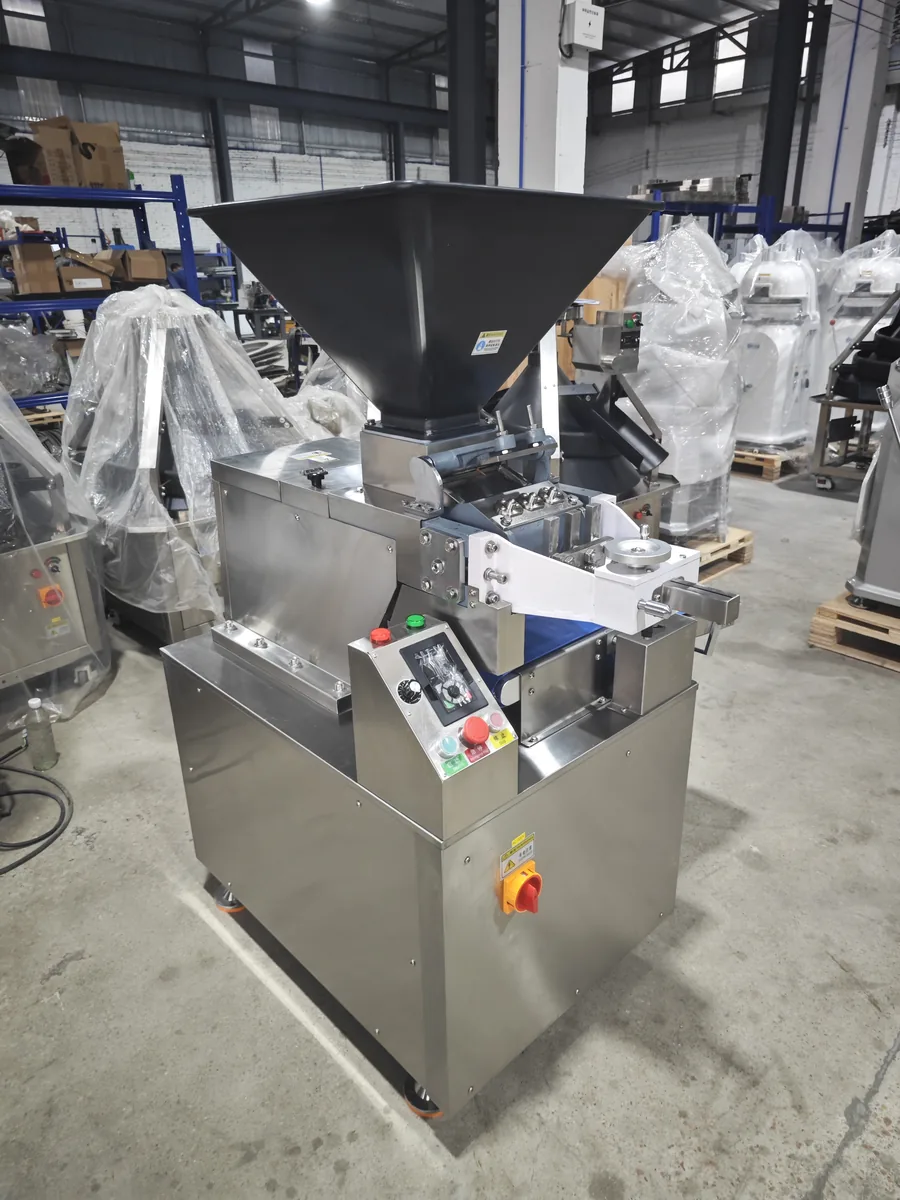
活塞往后一退,腔体里形成负压,面团被吸进定量腔;切刀在吸住的那一刻切断。
每一粒的重量,就是这个腔体一次吸进去的体积。
所以这条链是单向的,四个环,一环扣一环:负压吸附 → 气密性 → 三处密封面 → 加工精度。
方向不能颠倒。
控制面板不产生克重,它只设定目标值。
这句话很重要,因为它决定了你出了问题该往哪里找。很多人第一反应是调参数、换控制器、换电气方案。方向就错了。克重做不上去的时候,先查加工精度和三处密封面,再查气密性,最后才回到电气与参数。
那三处密封面是哪三处?
地基(底部密封)、推头(活塞副配合面)、前面(面板结合面)。
腔体的气密,从来不是一个面的事,是这三个面同时成立的事。任何一处漏,负压都不足;负压不足,腔体就吸不满;吸不满,克重上限就掉下来。
这就是为什么"标 110g 只能做到 95g"这种事在行业里并不罕见:标称值是按满容积写的,交付值受限于实际气密水平。标称和交付之间的差额,本质就是气密性的差额。
这里还有一处必须说清的界线,因为它最容易被混着用:
加工精度 4 丝(0.04mm)是密封面的几何公差,它是气密能力的支撑证据;克重精度是交付结果的离散程度,用克重分布说话。
把"4 丝"直接说成"克重精度 4 丝",是概念混用。
我们不这么讲。克重的账,交给秤和分布去算。
三、老化只有三条路
现在回到老化。
"老化"这个词太模糊,模糊到没有信息量。把它拆开,只剩三条物理路径。
第一条,密封面先天不足。
出厂那天就达不到克重上限。这种机器的克重,从一开始就是低的——它不是"变差了",它从来没好过。这一条其实不叫老化,叫没做好。
第二条,配合副磨损失效。
这条是真正的主角。活塞一天来回几万次,一年就是上千万次。两个面贴着跑,间隙只会变大,不会变小。间隙变大 → 负压从这里漏 → 吸不满 → 克重逐年往下飘。
第三条,材质致密性破坏。
腐蚀、气孔。这两样在负压工况下会直接变成漏气通道,同时还带一个更难缠的后果:食品污染。
三条路,最后都落到同一个位置:那条缝。
所以这件事的本质,不是"零件做得准不准",是两句话:
装成整机之后,间隙还匀不匀;跑了几十万次之后,间隙还稳不稳。
前半句管装配,后半句管磨损。一条管空间,一条管时间。
四、三道工序,不是三个加分项
对着上面这个问题,活塞副上要处理的不止一处。
这里只讲三道。其余的,是我们自己的工艺,不往外摊。
| 工序 | 解决什么问题? |
|---|---|
| 铸件自然时效 | 加工完仍缓慢变形 → 精度放几周自己跑掉 |
| 曲面与流道精修 | 刀具够不到的死角 → 积面、填充不一致 |
| 表面硬化 | 磨损后间隙变大 → 负压漏 → 克重逐年飘 |
三道工序,三个失效模式,一对一。
下面三段,一段讲一道。每段只讲三件事:它拦什么、它难在哪、少了它会怎样。
不讲怎么做,也不报具体参数。参数是我们的内部构成,说了你也验不了;能验的是结果,这个放最后讲。
五、第一道 · 铸件自然时效:先让它自己变完
这一道最不像技术,最像"等"。
铸件铸造完,不急着上机床。放在那里。
放在那里干什么?让它自己变完。
铸件从铁水凝固开始,内部就一直憋着劲。壁厚不匀,冷却快慢不同,晶粒之间全是拉不开的弹性应变。你一上机床把表层切掉,原来的平衡瞬间就破了,零件就自己开始慢慢变形。
昨天磨到位的平面,放几天变成微观的"香蕉形"。
你测不出来,因为它是缓慢的、整体的、不均匀的。
所以自然时效买到的不是精度,是精度能待多久。
这一道的时间成本,很多厂不愿意付。放着就是压钱:资金占着,场地占着,排产表排不下去。一个要周转的厂,最不愿意干的事就是"等"。
还有铸件本身的形状,也是这一道的一部分。
腔体、流道、过渡圆角、加强筋,是铸造的时候就成型出来的,不是拿一整块实心料让数控机床从头掏空。
为什么不能掏空?两个原因。
一是金属的晶粒流线会被切断。铸的时候顺着轮廓凝固,纤维是连续的;一刀刀铣空,等于把连续的纤维剪断,强度掉,还容易把内部的缩孔、气孔翻出来。
二是应力。把一大块料切掉八成、只留薄壁腔体,那种切削是在当场摧毁应力平衡。零件在机床上就翘了,公差压根儿保不住。
铸件放够时间再加工,这件事没有捷径,只有时间和钱。
六、第二道 · 曲面与流道精修:用放电,把刀够不到的地方蚀出来
电火花成型加工,说白了是用脉冲放电把金属一点点蚀掉。电极和工件不接触,不靠刀去切。
为什么非要用它?
因为有些地方,刀进不去。
球头铣刀有半径限制。锐利的清角、深腔的底角、流线型的三维过渡面,刀具到了那里就得绕,绕出来就是圆角,不是你要的形状。
电火花没有这个问题。它跟着电极的形状蚀,电极是什么形,腔体就是什么形。
还有一层更要紧:没有切削力。
薄壁件、复杂曲面,用刀切就会被顶变形。顶上一下,尺寸就跑了。电火花不接触,没有机械应力,蚀出来是什么样就是什么样。
那它在分块机上到底管什么?
管的是面和面之间那些过渡的地方:气流怎么走,面往哪儿填,哪里会积。
这一处做好了,每次抽真空的阻力是一样的,每次面团填进去的密度也是一样的。
这一处做糙了会怎样?
死角里会积面。积住的面在里头待着,发酵、变酸、粘在壁上。下一模填进去的时候,那一块的空间已经被占了,填不满。
于是同一个腔体,能给你一轻一重。
客户抱怨"这批怎么忽轻忽重",八成不是调机的问题,是某个角落里藏着一团昨天的面。
这一道的成本为什么会"直角式"往上走?
电极本身也在被蚀。铜软,大电极铣出来容易变形;电极用一次损耗一点,复杂的地方要多备几套。加工时间长,排渣难,得降参数、反复抬刀,一直占着机床。做完还有一道后处理:放电蚀出来的是麻面,要贴合密封还得人工抛。
所以在哪几个面用电火花、怎么跟数控排、抛到什么程度,这套组合是各家自己的事。
电火花不是为了机器更好看,是为了让它里面没有藏面的地方。
七、第三道 · 表面硬化:活塞和缸体,是两个面都要
客户听到"镀铬",第一反应通常是"好洗、亮"。
对。但那只算了三分之一。
表面硬化在分块机上,第一件事是抗磨。
活塞副是高频率往复件,两个金属面贴着跑。硬度上去了,磨损就慢;磨损慢,缝就宽得慢;缝宽得慢,克重就飘得慢。
第二件事,抗拉毛。
这个现象行业里叫 galling,两个金属面在高压下贴得太紧,局部金属键合上了,一动就撕。撕下来的是金属屑。
金属屑去哪儿了?进面团。
这就不是精度问题了,是食品安全问题。
第三件事,抗粘附。
面团带水、带微量酸。普通碳钢、不锈钢长期贴着面团,会微腐蚀,会挂面。铬层化学性质稳定,不锈、不挂、好洗。
第四件事,密封保持。
硬化之后还要精磨、抛光。表面越平整,越能贴住密封件,负压才锁得住。
四件事里,只有第四件直接改容积。前三件改的是,容积能保持多久。
这里有一个很容易漏掉的地方:活塞体和缸体,是两个面都要做的。
因为它们是一对相对运动的摩擦副。只硬一边,另一边就是软的那一个先被磨。磨软的那一面,等于没做。
顺便说一句,为什么有的机器"看着也硬化了,就是不耐用"。
问题在均匀性。
硬化层厚一点,腔体就小一点;硬化层不匀,同一台机器上这一头和那一头就不一样。更麻烦的是,不匀会造成局部卡滞:一处紧一处松,跑起来就是偏磨。
所以这一道不是买一台设备的事,是整条表面处理供应链的事。
这条链上掉一个环节,前面所有精密配合全白做。
三道之间也不是并列关系,是有先后的。
时效没做够,零件还在自己往别处走。形状修得再准,几周后它又走了,前面白修。
精修没做到位,死角里一直积着面,腔体填不满。表面硬化把缝做得再匀也没用——填不满是填充的事,不是间隙的事,两道管的是两件事。
顺序是:先让它稳定,再把形状做对,最后让表面扛得住时间。
颠倒过来做,钱一样花,效果出不来。
八、它不承诺什么
每一篇都得写这一段,这篇更不能省。
第一,不承诺永不衰减。
磨是物理。硬化压住的是磨损速度,不是取消磨损。三年以后和出厂那天,不会是一模一样的数字。我们做的是让这个差,落在不影响你生产的范围里;做不到"完全不差",谁说能做到,谁在骗你。
第二,不承诺所有面团。
负压吸附是容积定量,按体积分,不按重量分。含水量高,面稀、密度低,同一模装进去的重量就轻。面温低,面硬,吸不饱。
BAG 系列锥形滚圆机,含水量 60%–75% 实测效果最好。分块机 BAFP 系列的含水量口径是 55%–78%,两者不是同一个口径,别混着引用。
而且不同面粉吸水量不同,一切以你的实际面团试机为准。
第三,不承诺所有克重。
锥形滚圆机单体是 10–300g。分块机 3P 单粒设计上限,普通型 BAFP-3P 是 110g,电脑型 BAFC-3P 是 100g。
"30–600g"这个说法,是整线加上 12–13 套在售模具分段覆盖出来的,不是单机能力。250g 以上属定制模具。
请不要按"单机 600g"来验收。验收的时候要写全四件事:哪台设备、哪套模具、哪种面团、目标克重。四者齐全,才算一个可验收的工况。
第四,不承诺替代几个人工。
各国的工人成本、班制、产品结构差太远,这种承诺没有可靠依据。我们不写。
第五,这一条最要紧:我们的老机回访数据,目前还没形成可公开引用的完整样本。
这是实话。
"用了三年还准不准"这件事,唯一硬的证据是同一台机器的复核数据:装机时、一年、三年,三个点的克重分布。这个数据我们正在建,但这一版还拿不出来。
所以在你拿到它之前,请你把这一项,作为对所有供应商统一提出的要求。
包括我们。也包括那些在文章里被引用观点的厂商。
九、你能自己验的四件事
工艺是嘴上说的,分布是秤上出的。
第一件,连续 100 粒克重分布。
不是打一粒给你看。是设备稳定运行之后,连续取 100 粒,逐粒称、逐粒记,不是随机挑 10 粒。
然后算三个数:均值(有没有偏离目标)、极差(最重减最轻)、标准差(离散程度)。
最后一步最关键:把这 100 个数排序,看有多少粒低于你的下限。
那一列数字,比任何平均值都说明问题。
顺便说一句,行业里更通行的抽样是一组 8 到 12 粒、按标准差判。我们把这个门槛抬到 100 粒。8 粒看不出分布的尾巴,100 粒能。
第二件,用你的配方试机。
寄样过来,或者你人过来。用你自己的面团跑一批。
设备要适应你的面团,不是你的面团适应设备。这句话不是口号,试机台上见。
第三件,拆开看配合面。
把活塞副拆开,摸一下那两个面。
光洁度骗不了人。有没有拉毛、有没有面浆残迹、有没有一侧磨得比另一侧亮,一眼能看出来。
第四件,问一句别人不敢答的话。
不是问"好不好用",是问一个具体的:你现在这台机器,跟刚进厂那年比,克重差多少?有没有那台老机器的复核数据?
这四个问题,你拿去问任何一家都行。
我们每条都有答案。除了那个老机复核数据,我们还没有,正在做。
最后
参数表上写 4 丝还是 8 丝,客户看得懂。
参数表上没写的,是这条缝在时间里会怎么变,以及为了让它变得慢一点,做机器的人在车间里多走了哪几道工序。
外形三天能抄完。这三道,得一年一年攒。
我们不敢说这台机器永远不用管。
我们敢说的是:它不是因为哪一处悄悄磨松了,才让你去重调克重。
你那边如果也在算这笔账:克重往下走、忽轻忽重、腔体里总是清不干净,把你的面团和现在的克重数发我,我们按你的配方跑一批,连续 100 粒的分布给你看。