
先别怪操作工。
克重不准,第一反应都是“他手重了”,或者“他手轻了”。
其实,这样的判断,根本就没有触达核心问题。
参数表上“面团重量误差 ±3g”这一行,谁都会写。
写上去不花钱。守住它要花钱。
行业里半自动这一档的标准是 ≤5g,我们对外标的是 ±3g。
客户看到这两个数,常问同一句话:差这 2g,跟我有什么关系?
关系在你车间里那个人的手上。
一个 30g 的餐包,一粒差 3g,是 10%。一天两万个,就是一批“单看每一个都像没问题、加起来每一粒都差一点”的货。你的成本按 30g 算的,你的包装按 30g 印的,你的报价按 30g 报的。
差的这几克,最后是你自己要承担的成本。
连每一粒 30g 都守不住,客户凭什么信你能把面包做好?
这篇不讲情怀。只讲这 3g 是从哪里省出来的,以及它为什么守得住?
一、立式分割滚圆机的克重,在刀盘那一层就定死了
立式分割滚圆机这台机器,动作其实只有三步。
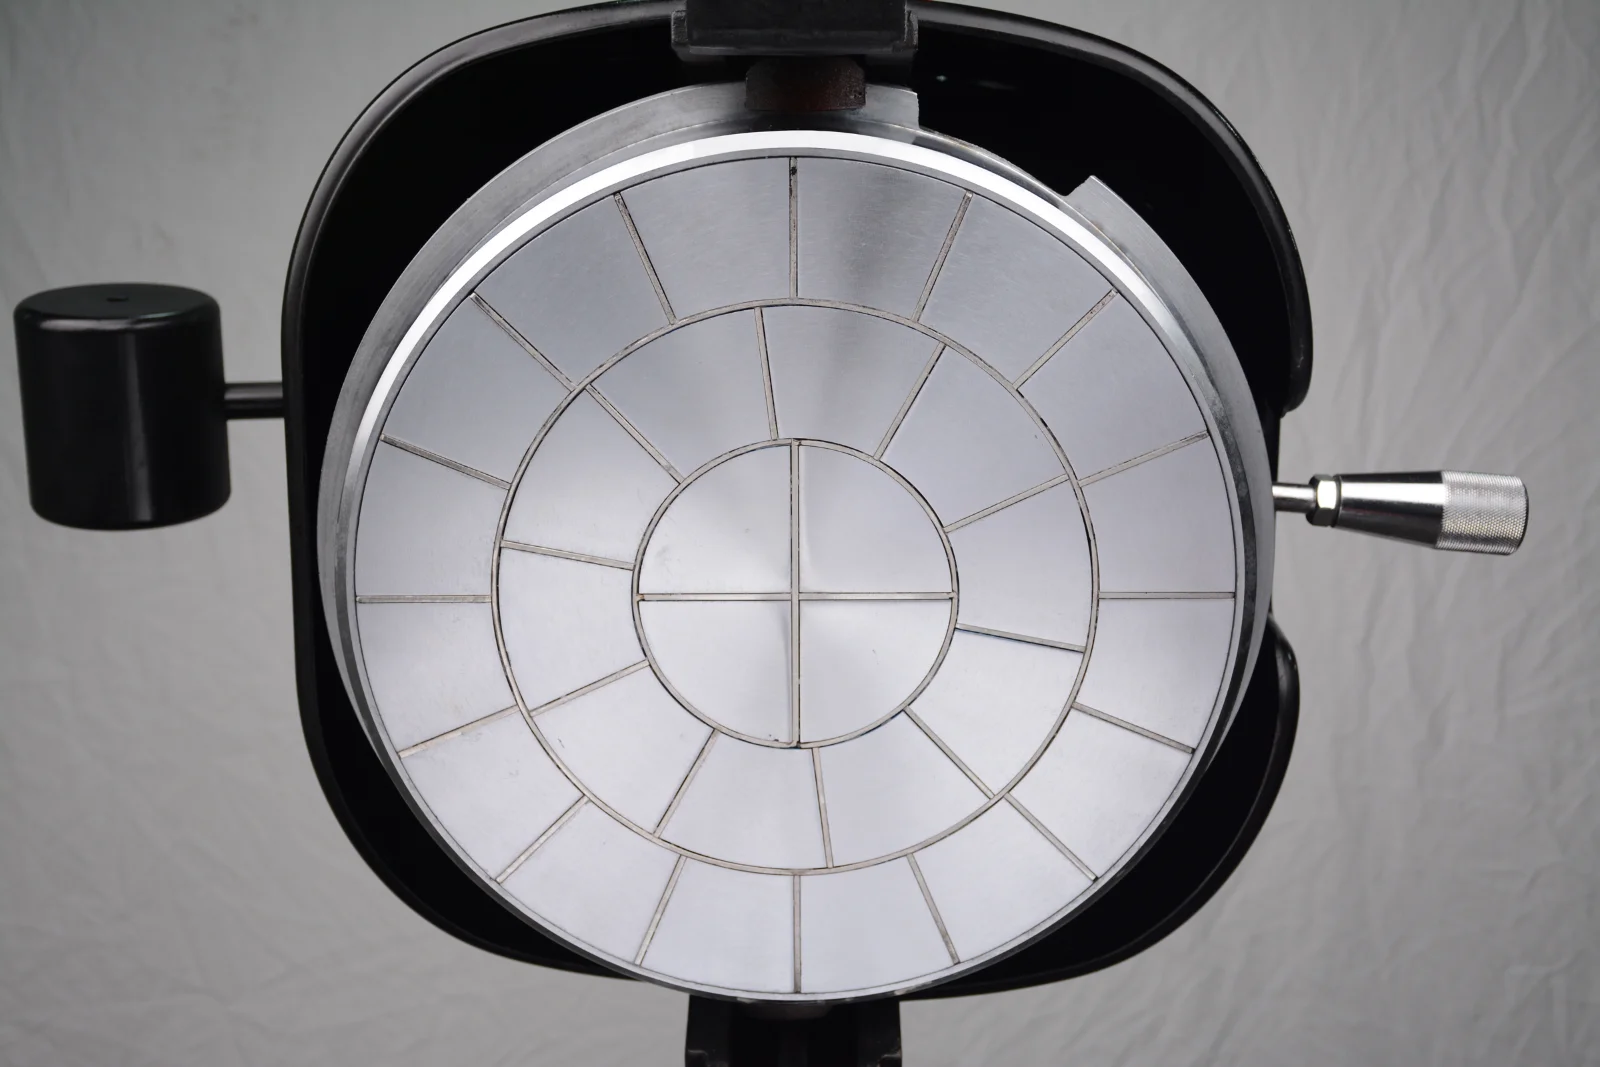
面团放到刀盘上。机头压下去,把面团压进刀盘的孔里。刀贴着刀盘面切断,一粒一粒落进搓圆承接盘,搓圆。
重量在第一步和第二步之间,就定完了。
面团被压进孔里,那个孔有多大,这一粒就有多大;你的面有多重,这一粒就有多重。
搓圆这一步,改的是形状、表面、圆度。它不改重量。
重量在刀盘那一层就定死了。
这句话很重要,因为它先把决定刀盘重量的核心要点说清楚了。
客户抱怨“克重不准”,第一反应常常是“是不是搓圆没搓好”。
顺带说一句,免得又混:这台机器上,搓圆时间由你自己设,精度 1 秒。但那个 1 秒管的是圆度,不管克重。两件事各归各。
所以下面这三件事,决定的是同一件事:每一模到底填进去多少面。
一台立式分割滚圆机守不守得住克重,看的就是这三件事有没有同时不出错。
机型口径:本文讲的是立式分割结构本身。智能分割滚圆机(立式)与半自动分割滚圆机(立式)在这三件事上共用同一套机械逻辑;两台机器的差别在顶升由谁执行、定时有没有上屏,以及刀架焊接与装配的精细度。
二、克重的公式,只有三个乘数
每一粒的重量,等于三个数相乘:
模腔容积 × 面团密度 × 填充率
翻成人话:孔做出来多大;你的面一立方厘米多重;这一下压下去,孔填满了没有。
三个乘数,责任分得很清楚。
密度是你的配方。含水量、面粉、油脂、面温,全在里面。同一缸面放到下午,密度就变了,这是物理,机器改不了。
容积是我们的模具和加工。
填充率,是这一下压下去,孔到底填满了没有。
很容易以为,前两个是给定条件,第三个才是机器的事。
其实第三个是前两个的结果。
孔做得不准,这一模填满了,下一模就填不满。刀架和盲孔配不严,面往缝里钻,孔里就少一口。填充率从来不是单独调出来的,它是容积和刀架算出来的结论。
所以客户感觉到的“不准”,八成出在第三个上。
为什么?
因为前两个是静态的,做一次就定住了。第三个每一模都要重新算一次,机器只要有一处松,它每次都给你算出一个不一样的答案。
对得住,就是 ±3g;对不住,就是 5g、8g,看你运气。
三、环节一:模腔的容积,靠开模,不靠挑件
36 粒刀盘,36 个孔。
这里的第一个分岔,是买件还是开模。
外购的刀盘,你能做的事只有一件:挑。挑一批里公差靠前的装上去。问题是下一批呢?供应商换一台机床呢?换一家材料厂呢?挑件这条路,等于把精度交给了别人的机床。
我们走的是另一条:核心零件自己开模,自己控公差。
开模的成本在前期,一套模具下去,还没做出第一台机器。这也是为什么愿意这么干的人不多。
好处只有一个,但很硬:孔与孔之间的一致性,是我们自己说了算,而且每一批都一样。
刀盘还要再过一道精磨。
研磨这一道不是为了好看。它管的是刀盘表面的光洁度和尺寸落点。我们对外讲的“微米级公差”,一半在开模,一半在这一道磨。
孔壁粗糙,会怎么样?
面团压进去,摩擦力大。同样的压力,填不满。这一粒就偏轻。
更麻烦的是挂料。粗糙的面会留住上一模的残面,下一模填进去的就不够。于是同一个孔,能给你一轻一重。
还有一个细节,很少有人往精度上想:镀铬。
刀盘和搓圆承接盘,面团接触面是全镀铬的。镀层均匀不均匀,直接改容积。镀厚一点,孔就小一点;镀得不匀,同一块刀盘上,这一头跟那一头的孔就不一样大。
所以“全镀铬”这件事,在我们这儿不只是好洗。它同时是精度的一部分。
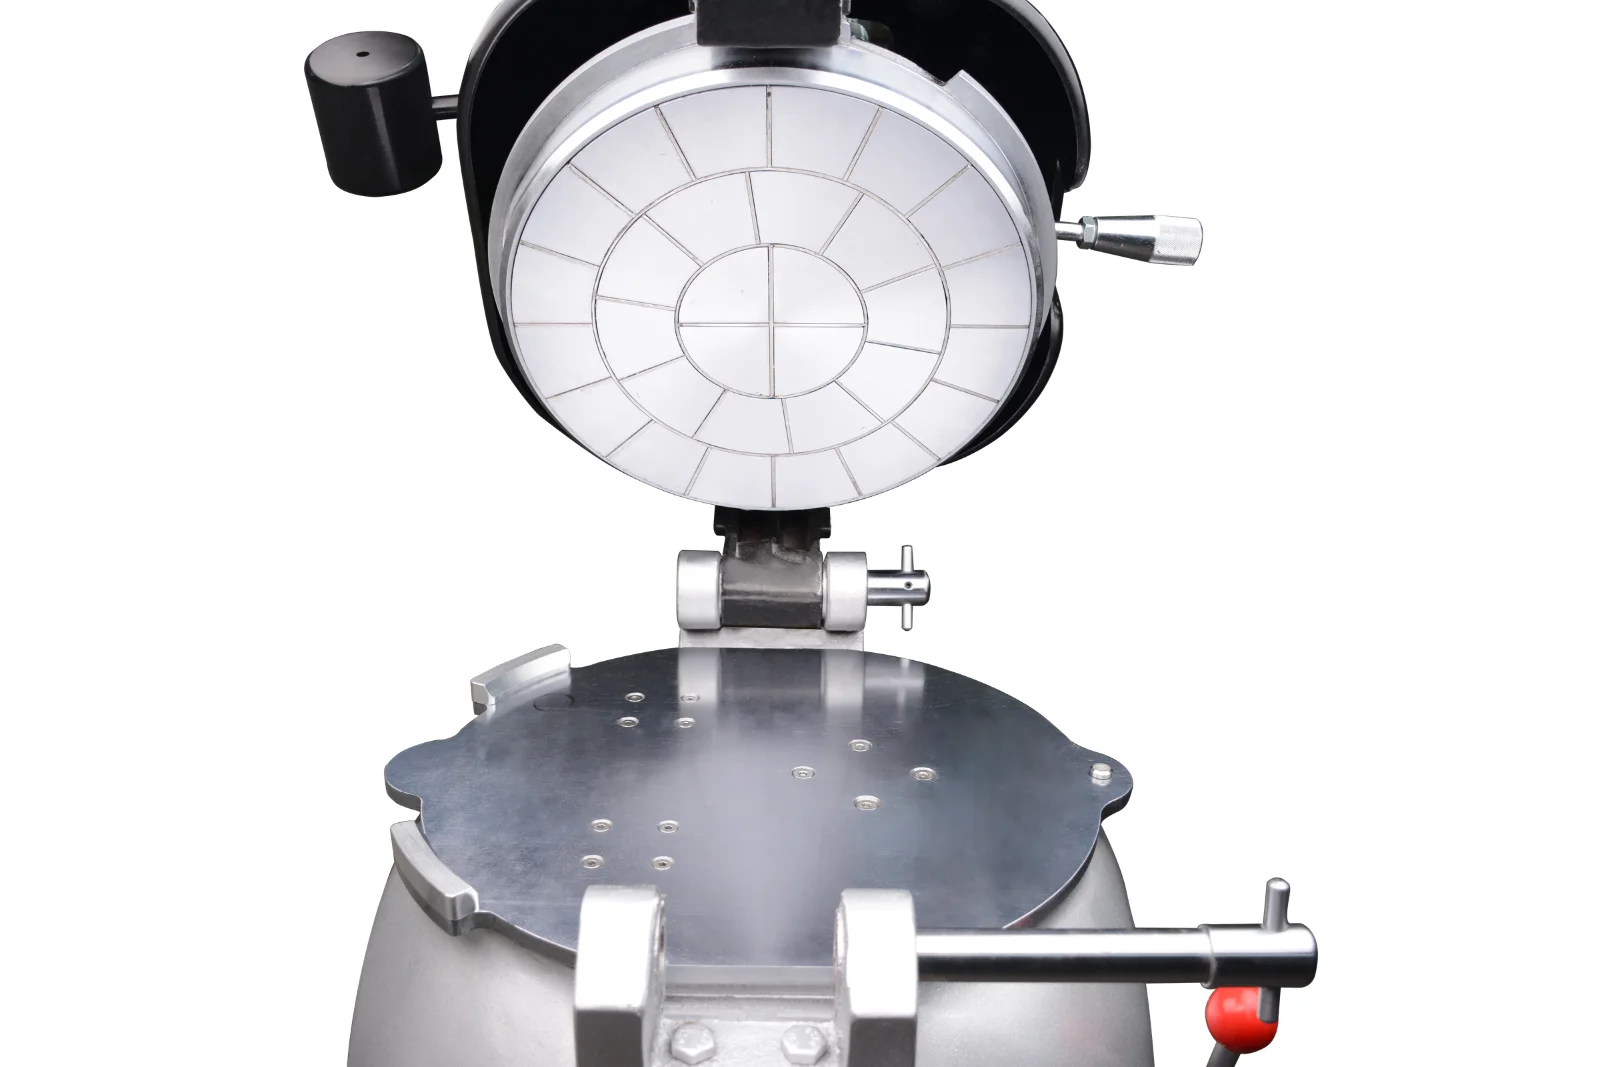
孔做准了,孔壁也光了,还剩一件:这个孔,是被谁切开的?
那一件不在孔上,在孔的背后。
四、环节二:切刀刀架,这一层大多数工厂不会跟你讲
上一节讲的是刀盘上那些孔。
孔做准了,还得有人把面切进去、切干净。干这件事的是刀片,撑住刀片的,是切刀刀架。
这一件,比孔本身更要紧,也更少有人往外说。
刀架要和刀盘中间那些盲孔严丝合缝地配。这个配合分寸极窄:
刀片厚一点,就卡在刀盘上。卡着走,磨得飞快。磨下来的东西去哪儿了?进面团里。这就不是精度问题了,是食品安全问题。
刀片薄一点,刀片与盲孔之间的缝隙就变大。缝隙一大,面团往里残。残料不清,下一模的克重就跟着变;要清,就得天天拆开洗。很多客户抱怨“这机器一天不洗就不行”,根子在这一层。
厚一点不行,薄一点也不行,中间这段距离,是整个刀盘上最贵的一段。
它靠什么保证?
靠焊接。
我们的刀架,交给一位在立式分割滚圆机上干了二十年的焊接工程师来做。
焊接这件事,外行听着是“把两块铁连起来”。做过的人知道,焊接是热输入,热输入就带着变形。刀架焊完,平整度跑掉多少,直接决定切刀能不能贴着刀盘面走。
所以这里要定下来的不是一件事,是四件:
- 零部件之间的公差,留多少;
- 切刀焊完之后,平整度控到多少;
- 焊缝的强度,扛不扛得住分割那一下的力;
- 焊点选在哪里,按什么顺序焊,焊完怎么校验。
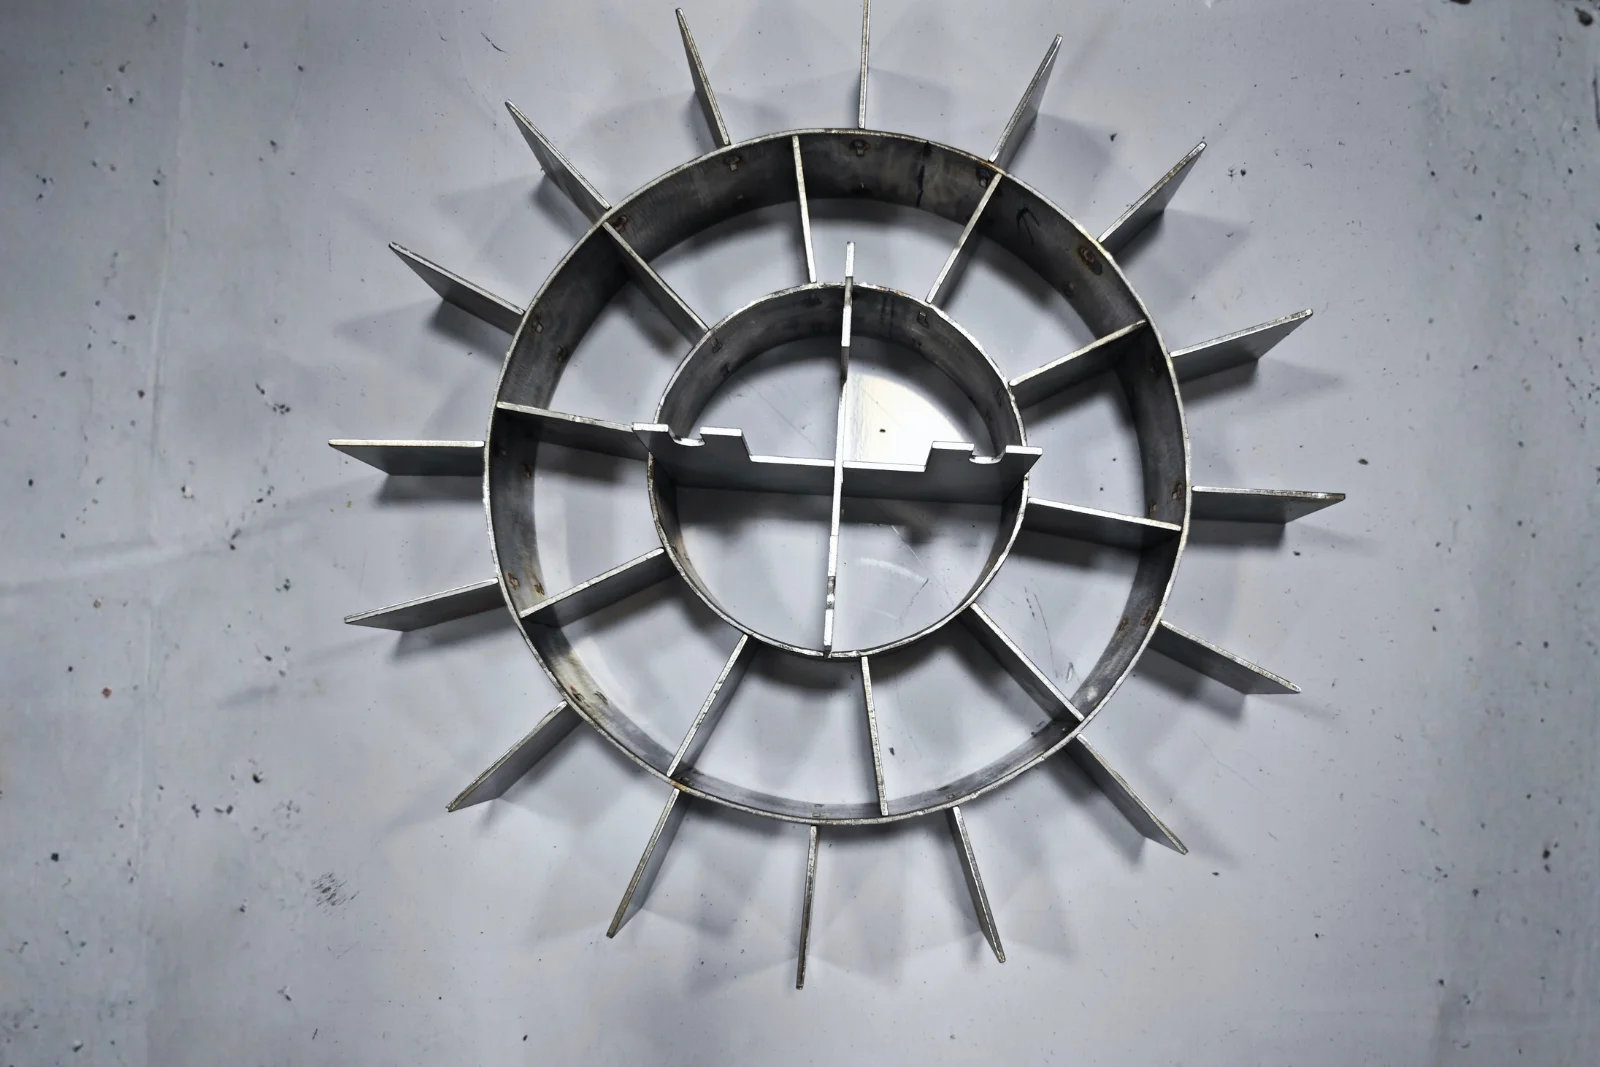
这四个数,是我们一版一版试出来的,不在任何一本手册上。
也没有哪家供应商能卖给你。它们是一台一台机器跑出来、一批一批面团喂出来、一户一户客户反馈回来的。
而且不是一个数管一辈子。16 粒、26 粒、30 粒、36 粒,每一套刀盘,这套数据都要重新攒一遍。
所以我们敢说一句别人不太好说的话:把这台机器的大概样子做出来,不难。
难的是刀盘和刀架里面这几个参数。
外形可以照着做。这几个数,得自己一年一年攒。
这也是为什么有些机器看起来一样,跑起来不一样。精准分切、不卡顿、不用天天拆洗,全藏在这几个数里。
五、环节三:跑三个月,磨损都发生在哪三处
前两件事,管的是出厂那天准不准。
第三件事,管的是三个月以后准不准。
客户真正被坑的地方,常常在这里。
试机那天称给你看,粒粒都好看。装回车间跑三个月,克重开始慢慢漂。上午量的和下午量的,不是一回事。
漂的原因,不在设计图上,在三个会被磨掉的地方。
第一处,转动件的定位。
刀盘要转,转了就有定位。定位最怕的是轴承疲劳剥落。剥落一起,位置就变;位置一变,刀和盲孔的那段距离就跟着变。
我们用的是日系标准的轴承(NSK / NHK)。这不是为了标榜牌子,是为了让它跑了几万遍之后,还站在出厂那个位置上。
第二处,切刀的刃口。
刃口钝了会怎样?切口就不是切断,是拽断。
拽断的那一下,会带走一点面,也会在缝里留下一点面。带走的那粒偏轻,留下的那粒偏重。刚换刀的时候看不出来,跑了一个月,一百粒的极差就开始变大。
第三处,孔壁的镀层。
镀层是给容积做最后一道修的,它也会磨。磨薄一点,孔就大一点;磨毛一点,就开始挂料。
这一处最阴,因为它是全孔一起慢慢变,不是一粒一粒地跳,你看不出哪一粒出了问题,只觉得“最近这批好像整体轻了”。
漂移不是精度问题,是磨损的问题。
精度是几何,漂移是时间。客户买机器的时候看精度,用机器的时候被漂移折磨。质检员工最清楚这个差别——新机入库那天和半年后返厂保养那天,称出来的东西是不是一回事?
所以你买机器那年称过的数,三年后还认不认,取决于这三个地方磨得快不快。
这一行最贵的不是零件,是“三年后还准”这四个字。
六、三件事之外:还有两件事在机器名下,但在你手上
第一件,是你的面。
同一个刀盘,同一台机器,含水量 60% 的面和 70% 的面,出来的克重不是一个数。面温也一样。面温低,面团硬,填充率就低。
这不是机器的问题,是“容积式定量”这个原理本身的边界:它按体积分,不按重量分。想让体积等于你要的重量,密度就得待在一个范围内。
第二件,是刀盘和克重对不对得上。
16 粒 100~200g,26 粒 50~140g,30 粒 30~100g,36 粒 10~70g。
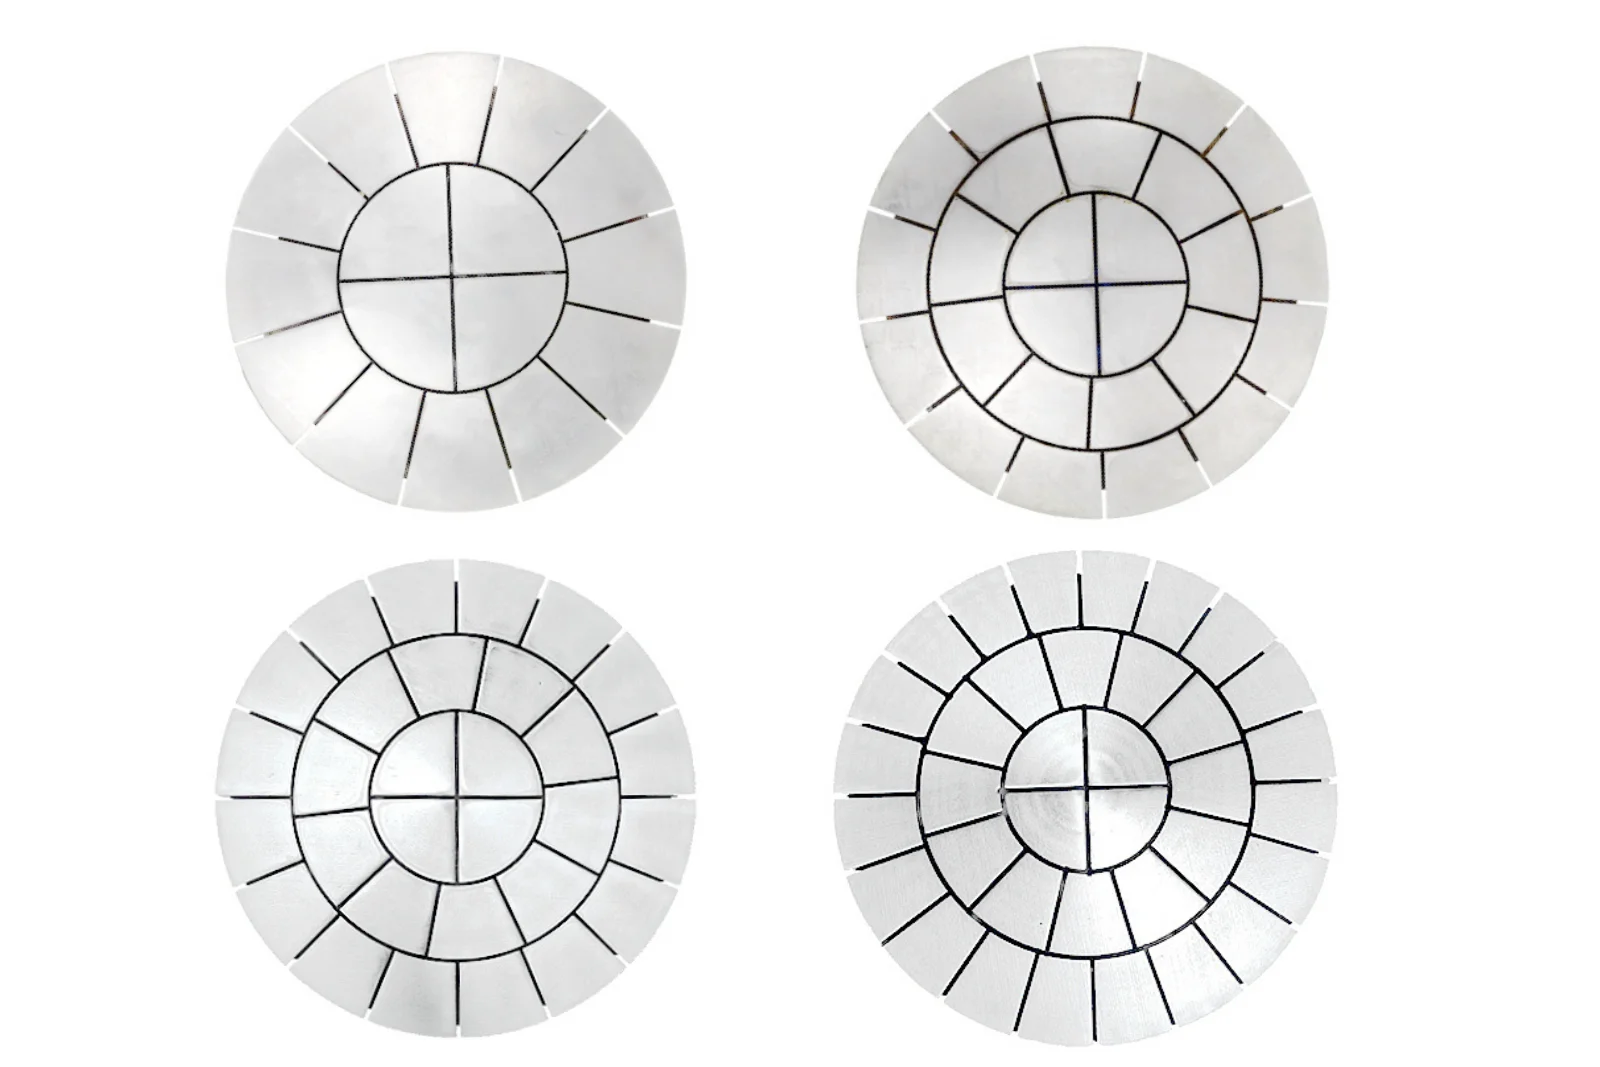
一个刀盘只覆盖一段。你拿 16 粒的刀盘去打 30g,那不是精度问题,是拿错了工具。
还有一条我们写在这里,不写在角落:10g 这一档,只有智能款 BK-Smart 做得到;其他型号一律 20g 起。配 36 粒刀盘也一样,20g 起。
不是刀盘不行。是克重越小,同样的一点点偏差,占的比例越大。20g 的面团多出 1g,是 5%;200g 的面团多出 1g,是 0.5%。
分母一小,机器里所有藏着的毛病就全露出来了。
七、把三件事连起来看
| 环节 | 它决定什么 | 松了会怎样 |
|---|---|---|
| 一 · 模腔容积 | 孔有多大,粒有多重 | 孔与孔不匀,粒与粒不匀 |
| 二 · 切刀刀架与盲孔配合 | 切得净不净,卡不卡料 | 刀厚了卡刀磨损,刀薄了残料挂缝 |
| 三 · 磨损(定位/刃口/镀层) | 三年后还在不在原位 | 越跑越松,上午下午两回事 |
这张表要说明白的只有一句:它写的不是三个卖点,是一条链。
拿掉任何一行,那个 ±3g 就不是这个数。
三件事全做到,才有了参数表上那一行。少一件,你拿到的是纸面上的 ±3g,和车间里的另一个数。
八、±3g 不承诺什么
这一段,我们每篇都要写。
±3g 是我们对外的标称,不是每一粒的保证。
为什么是两边各 3g?因为偏差本来就是双向的。
填不满,偏轻;缝里挂住的残面带进下一模,偏重。两个方向都收在 3g 以内,所以我们写 ±3g。
但你得知道它的条件:
- 这个数是按对应刀盘的克重区间说的。36 粒刀盘打 10~70g,不是拿 16 粒刀盘去打 10g。
- 这个数在你的面团上会动。含水量、面温、醒发程度,哪一样都能动它。
- 这个数是分割的误差,不含搓圆后表面失水的那一点点。
- 新机器和跑了三年的机器,不是一个状态。第五节讲的第三件事,就是为了让这两个状态别差太远。
我们不敢说这台机器永远不用调。
我们敢说的是:它不是因为哪一处磨松了,才让你去调。
最后
称重这件事,我们从来不觉得是表演。
它是唯一一件你能当场验的事。
你带一缸你自己的面来,带上你要用的那个刀盘,跑一段连续生产,随机取样,一粒一粒上秤。
跑多久、取几粒、怎么称,你定。
数字不行,我们认。
你那边如果也在算这笔账——一天有多少粒是偏的,补差的那个人一天要站多久——把你的配方面团发我,我先跑一遍,把复称的视频发给你看。
WhatsApp 联系 Robert,告诉我你的克重和刀盘粒数。